制砂機襯板與錘頭的磨損機制及科學更換指南——金恒環保科技技術分享
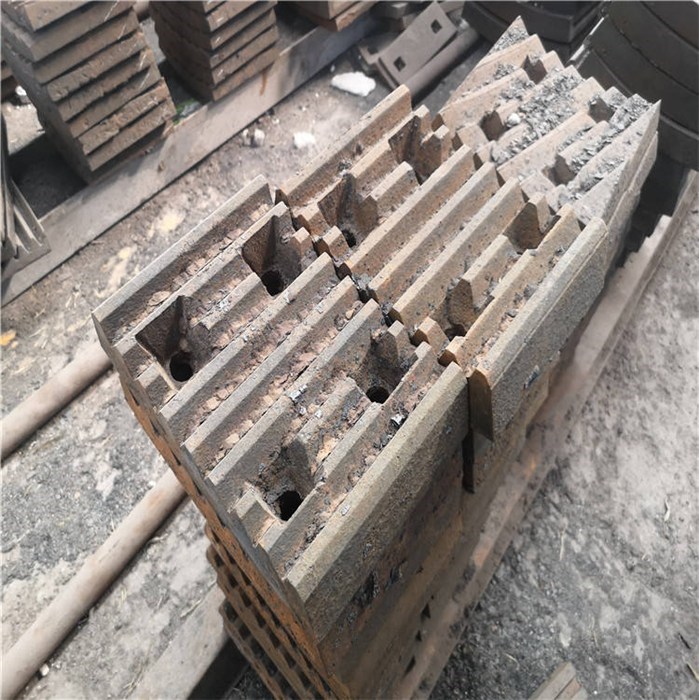
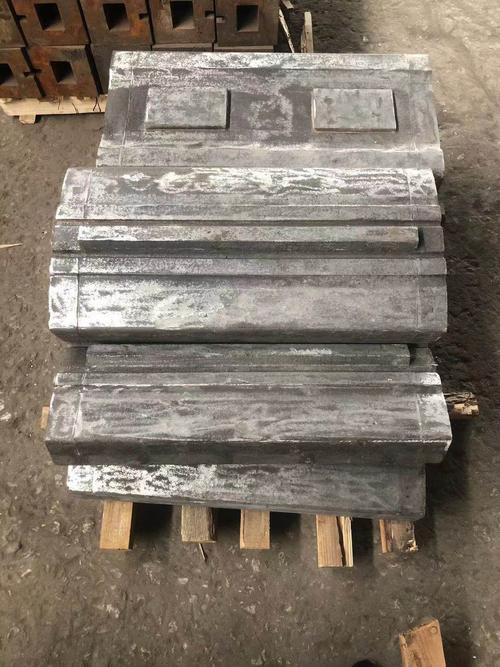
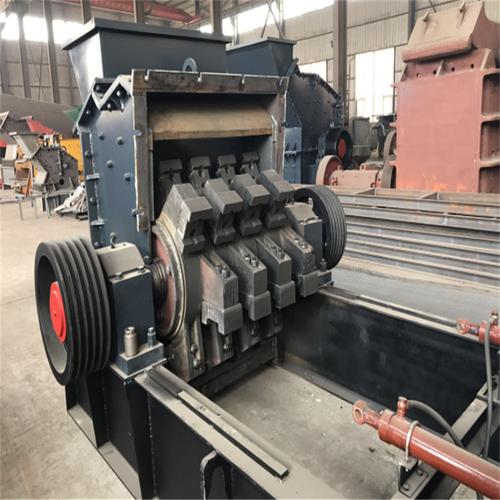
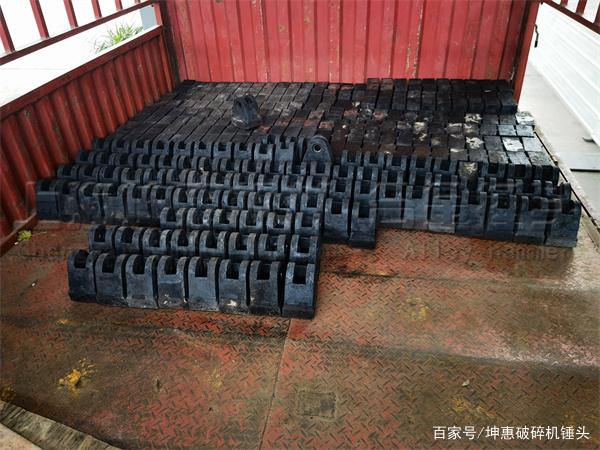
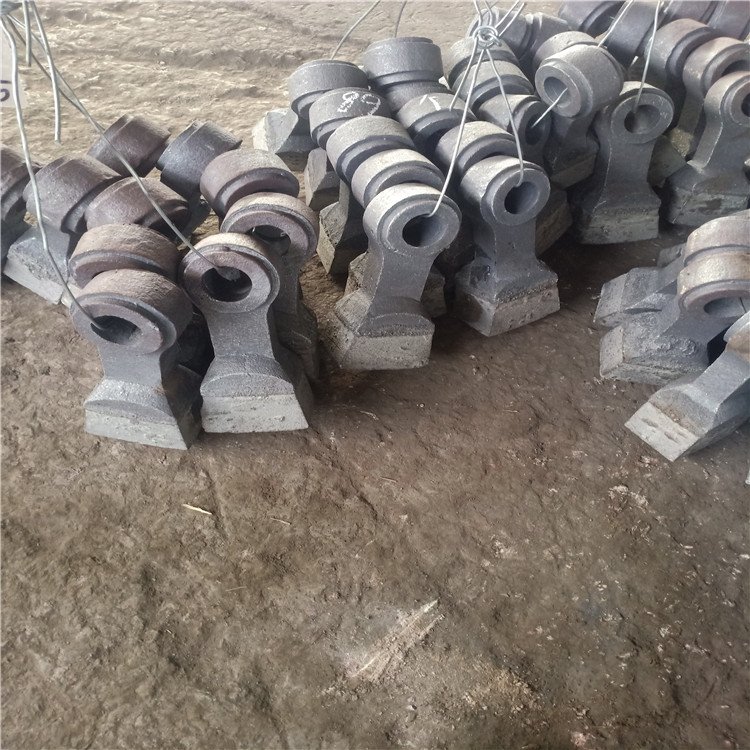
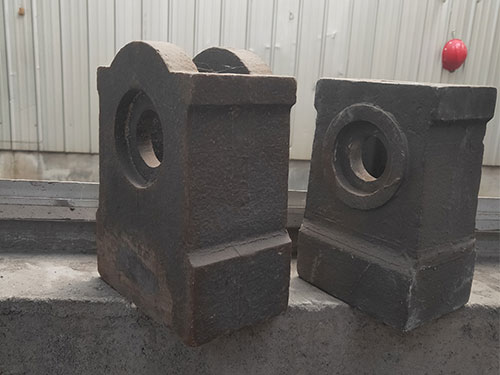
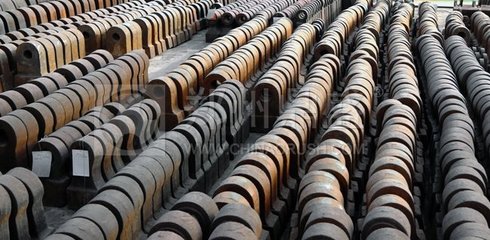
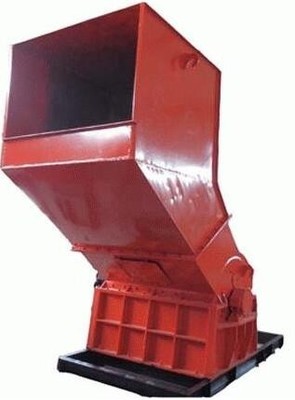
在機制砂生產領域,制砂機是核心破碎設備,而其內部的襯板與錘頭作為直接參與物料沖擊、研磨的關鍵易損件,其磨損狀態與更換周期直接決定了生產效率、成品砂質量以及整條生產線的運營成本。吉林金恒環保科技有限公司長期專注于制砂機耐磨配件研發與生產,本文將從實際工況出發,系統解析制砂機襯板、錘頭的磨損機理及科學的更換策略。\n\n一、物料特性與磨損機理\n制砂機工作時,物料在高速旋轉的錘頭與固定襯板之間經受強烈的沖擊、剪切和研磨作用。吉林金恒環保科技技術團隊指出,磨損主要源于以下三種形式:1)磨料磨損——物料中的石英、長石等高硬度顆粒對金屬表面產生微切削;2)沖擊磨損——大塊物料以高速撞擊錘頭工作面,造成疲勞剝落或塑性變形;3)腐蝕磨損——若物料含水或含酸堿成分,會加劇金屬表面的電化學腐蝕。因此,錘頭與襯板的材質選擇(如高鉻鑄鐵、馬貝體鋼等)及其熱處理工藝,是決定其初始壽命的關鍵。\n\n二、錘頭磨損的典型表現與檢測\n錘頭在破碎硬質物料(如河卵石、花崗巖)時,其工作面通常會依次出現棱角磨圓、表面出現犁溝、乃至基體裂紋或局部崩塊。經驗表明,當錘頭單邊磨損量達到原始厚度的1/3至1/2時,破碎效率會顯著下降,耗電量增加,同時成品砂的細度模數變得不穩定。金恒環保科技建議操作人員制定定期停機檢查制度,每班次觀察錘頭磨損形態,并用卡尺測量關鍵尺寸,做好紀錄。另一方面,關注電機電流波動和出料粒度變化,也是判斷是否需要更換的間接依據。\n\n三、襯板的磨損形態與生命周期\n制砂機襯板通常包括進料管襯板、渦動腔襯板以及下料口環形襯板。其磨損以磨料沖刷為主,類似于瀑布下部的漏斗形磨損溝槽。值得注意的是,不同位置的襯板破壞速度并不一致:破碎腔上部接觸物料較少,磨損較慢;而在物料流密度大的渦動區以及下料斗緊口處,襯板往往最先減薄甚至磨穿。金恒環保科技推薦采用組合式耐磨襯板,以便按磨損程度對單個區塊進行替換,而不是整體丟棄,從而降低30%以上的日常運維成本。\n\n四、延長錘頭與襯板壽命的工程實踐\n在同一臺制砂機上,將錘頭的換向使用與襯板的位置互調結合起來,是行之有效的經驗法則。例如,可將初始行走方向相反的錘頭定期翻轉,保證打擊面損耗均勻;當制砂機襯板一側的沉頭螺栓孔出1mm以上配合間隙時,則必須盡快更換襯板,否則松動的襯板會引起二次松動作用,損傷機殼甚至引發安全事故。選用沈陽、吉林等廠家推薦的固溶處理高錳鋼襯板,并在非反修狀態下合理匹配給料粒度與含水率,同樣能顯著提高整體配套壽命。\n\n五、更換錘頭與襯板的正確拆裝工藝\n更換工作務必嚴格依照安全操作規程:首先切斷電源并掛牌上鎖,清理加工腔體殘留物;拆除磨損襯板時,應將固定螺栓把合力盡量均勻釋放。安裝新襯板前,對照金恒環保科技配件所提供的熱膨脹工況要求,不可隨意用普通標準發熱量之對比組合工藝擰卸。尤其錘頭在更換時,應核定一套錘頭的稱重排焊指標或在已有固定失衡量級別之內再行試車,避免因離心擺動而使主軸及軸承過早流失工藝。}\n
(注:原始模型返回的最后一個符名}應視為文本結束中斷符,根據修正限定使用完整的“結果尾括號。)
如若轉載,請注明出處:http://m.sdsell.cn/product/38.html
更新時間:2026-10-15 02:01:36